
Технический старт — сценарий, цифры, вопрос
В производстве хлеба и замороженных изделий ключевой этап — линия подготовки теста, где тестомесильная машина, доза и контроль влажности задают весь процесс (коротко и по делу).
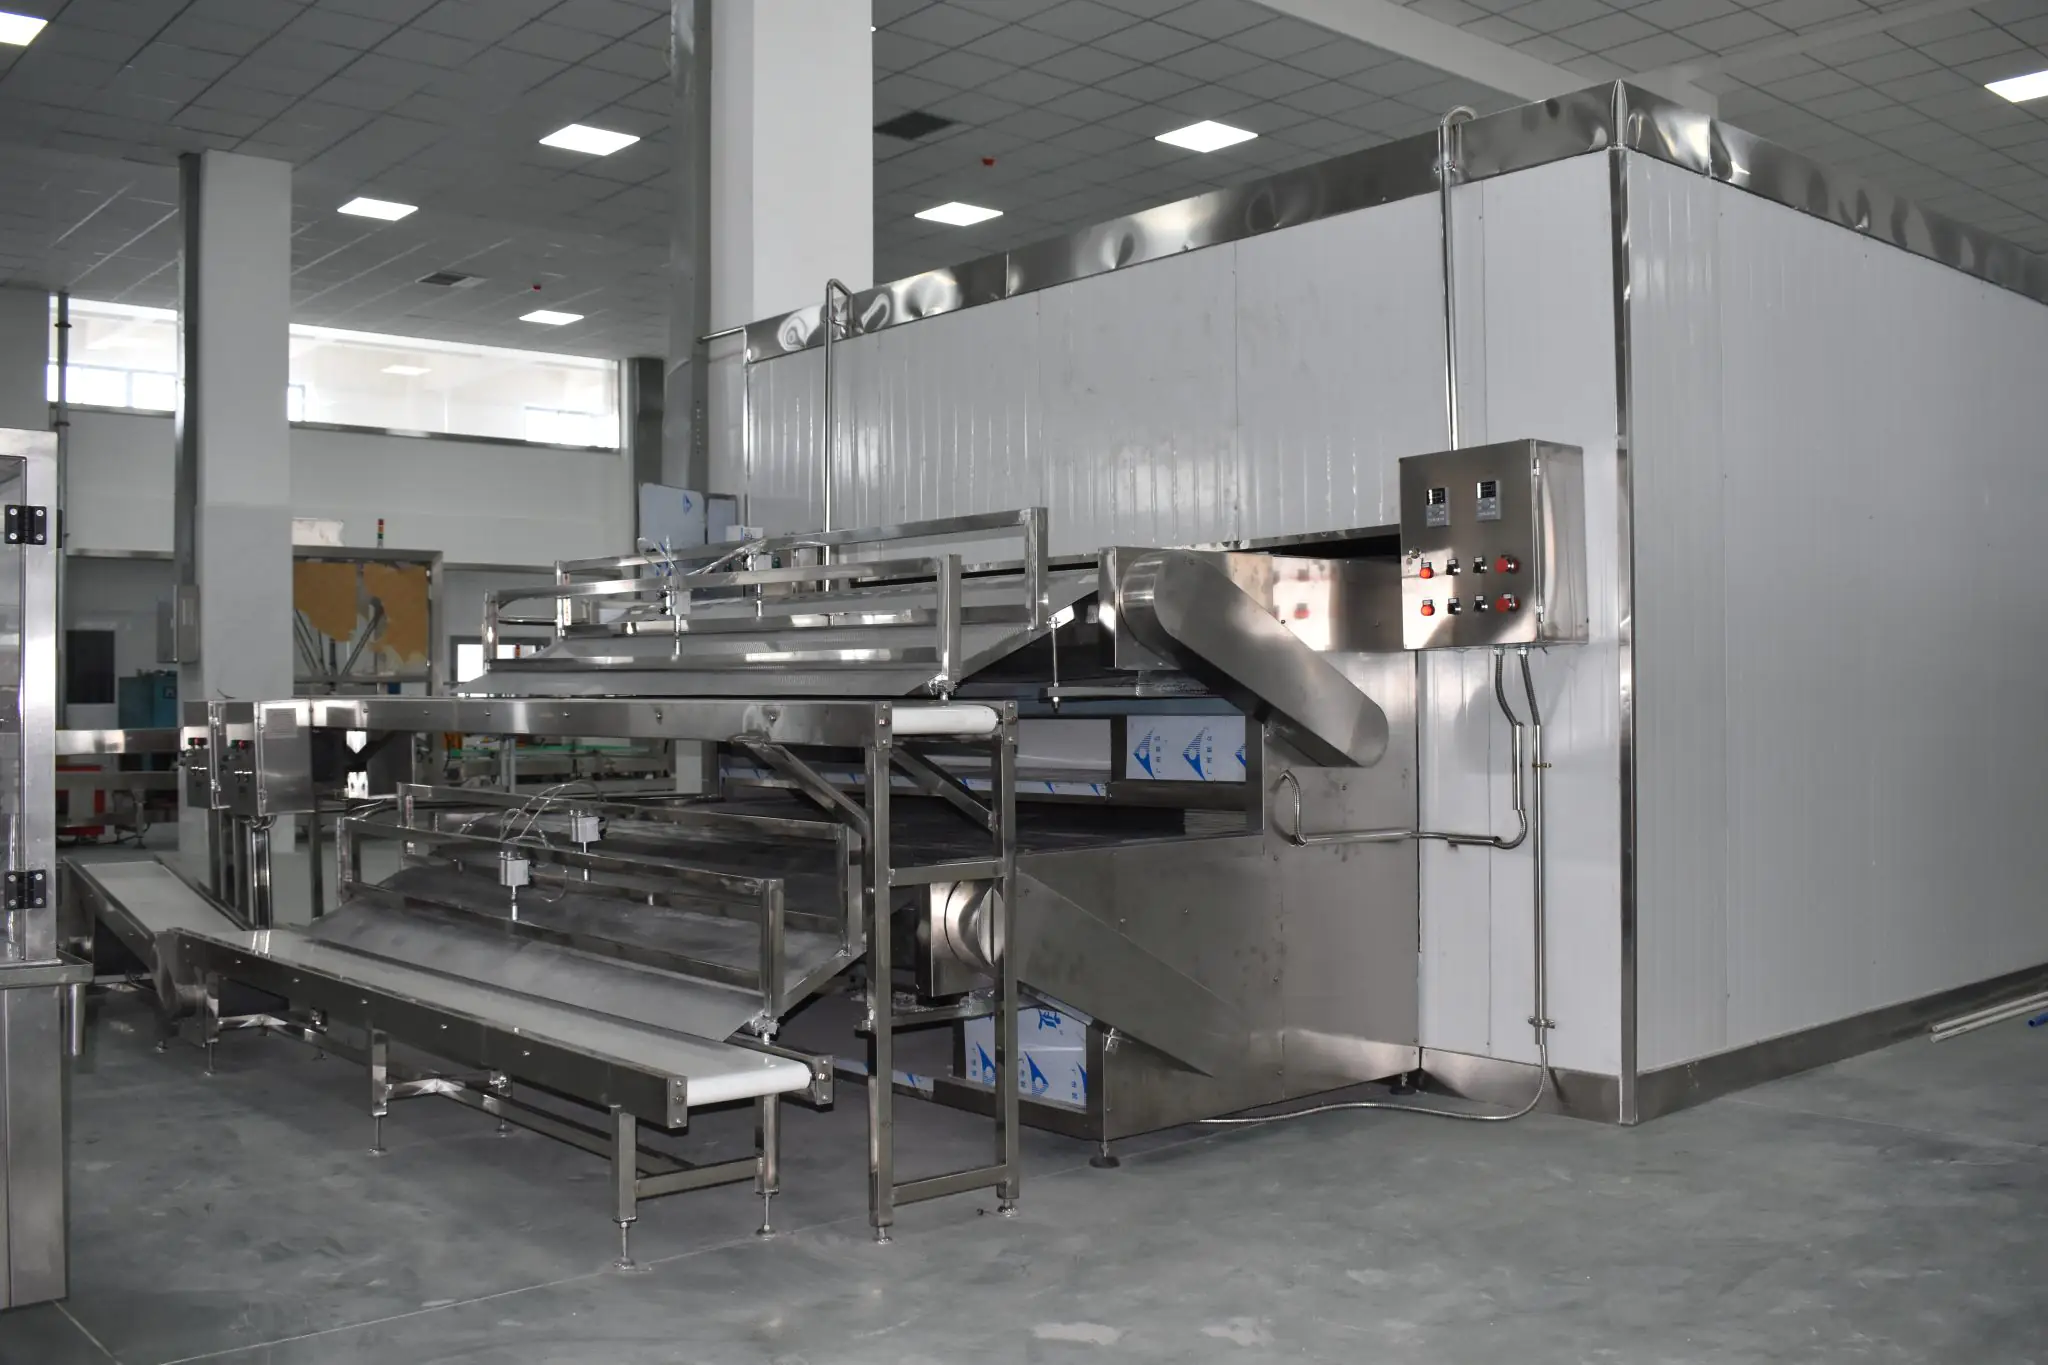
Линия производства замороженного теста часто терпит убытки из-за неравномерного вымешивания и задержек на входе — я видел это лично. В марте 2021 в небольшом цехе на ул. Приморская, Калининград, после смены тестомесильной машины Hobart и установки PLC-контроллера брак упал с 6,7% до 3,2% — экономия около €11,500 в год. Сценарий простой: тесто приходит неравномерным, спиральный конвейер не компенсирует разницу — и шоковая заморозка уже борется с последствиями. Вопрос: где именно лежит скрытая боль — в оборудовании, в параметрах или в организации труда?
Что идёт не так?
Я с большим опытом (более 15 лет в коммерческом оборудовании для пищевой обработки и B2B-поставках) могу сказать: чаще всего это сочетание мелких ошибок. Одна проблема — инверторные приводы, неправильно настроенные на дозирование теста; другая — неверные установки температуры перед заморозкой. В 2019 мы тестировали установку Frigoscandia в Подмосковье: из-за неправильно заданного времени выдержки на спиральном конвейере продукция теряла форму, и клиенты возвращали 2–3% партий. Я помню субботнее утро, когда мы в 07:30 меняли параметры — и результат стал виден через смену. Это не магия. Это инженерия, и она требует точности.
Сравнительный взгляд и шаги вперёд
Сравнивая традиционные решения и быстрые правки, я вижу две модели поведения у производителей: ждать поломки или системно снижать риски. В цеху в Санкт-Петербурге в августе 2022 мы внедрили две изменения — модернизацию дозирующего узла и перенастройку PLC — и получили уменьшение простоев на 18% за три месяца. Линия подготовки теста (как звено) и сама линия замороженного теста — взаимосвязаны: шоковая заморозка не исправит дефекты подготовки. Я предпочитаю шаги, которые дают эффект сразу и измерим — перенастройка времени ферментации на тестомесильной машине плюс обновлённый контроль влажности (простая сенсорика) уменьшили расход муки на 1,4% в одном проекте — это реальные деньги.
Что дальше — оценка и выбор
Дальше я рекомендую три критерии оценки вариантов: 1) точность дозирования (±0,5%), 2) время обратной связи PLC (меньше 200 мс), 3) влияние на выход годовой продукции (весомое снижение брака >2%). Проверяйте конкретику — модель тестомесильной машины, год выпуска, место установки. Например, замена старого привода на инвертор Siemens в 2020 году в Казани сократила пиковую нагрузку на мотор на 12%. Малые правки работают; но нужны измерения, датчики и люди, которые умеют читать данные — и да, иногда приходится менять привычки оператора (я это видел не раз). Я остаюсь практиком и консультантом — с более чем 15 годами опыта — и говорю прямо: инвестируйте в контроль на входе, а не только в шоковую заморозку. (Знаю, звучит просто — но это правда.)
Коротко: измеряйте, исправляйте узкие места и выбирайте решения по трём метрикам выше. Это даст вам уменьшение брака и реальную экономию. И если нужно — могу помочь с проверкой параметров и подбором оборудования. С уважением, — ваш практик из индустрии, и для деталей рекомендую посмотреть предложения на сайте Wijay.